Ingénierie, fabrication et contrôle qualité
JW Industrial Solutions accompagne les projets industriels depuis la revue des spécifications jusqu’à la fabrication, l’inspection, la documentation et la livraison. Cette démarche concerne les vérins hydrauliques sur mesure, les tubes de précision en acier inoxydable et alliages de nickel, et les pièces tubulaires sur plan. Dimensions, matériaux, essais et enregistrements sont convenus avant production.
Étude des plans et des spécifications
Le point de départ est le plan de conception du client. Les conditions de fonctionnement, l’environnement et la fréquence d’utilisation apportent un complément utile si ces informations sont disponibles. Pour un vérin, l’étude peut porter sur l’alésage, la tige, la course, la pression, les fixations, la vitesse, le cycle de service, les joints et les revêtements. Pour un tube, elle peut inclure nuance, norme, diamètre extérieur, épaisseur, surface, longueur continue, transformation, pression, température et propreté.
Selon le projet, la démarche peut comprendre des plans 2D ou 3D pour approbation, l’étude de faisabilité, des prototypes et une validation préalable. Les exigences influençant le coût, le délai, les essais ou les documents sont convenues avant la mise en production. Aucun formulaire supplémentaire ne doit recopier les informations déjà présentes sur le plan.
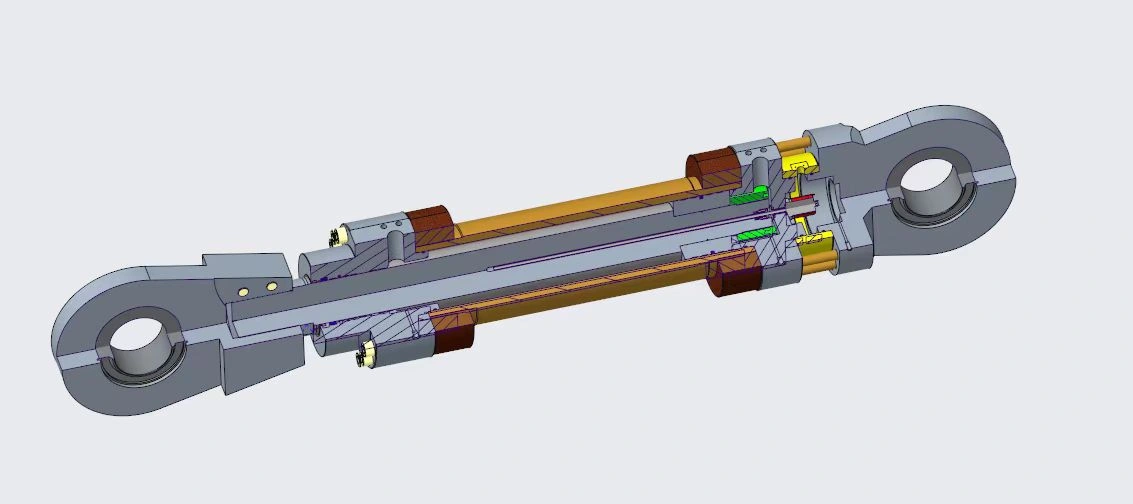
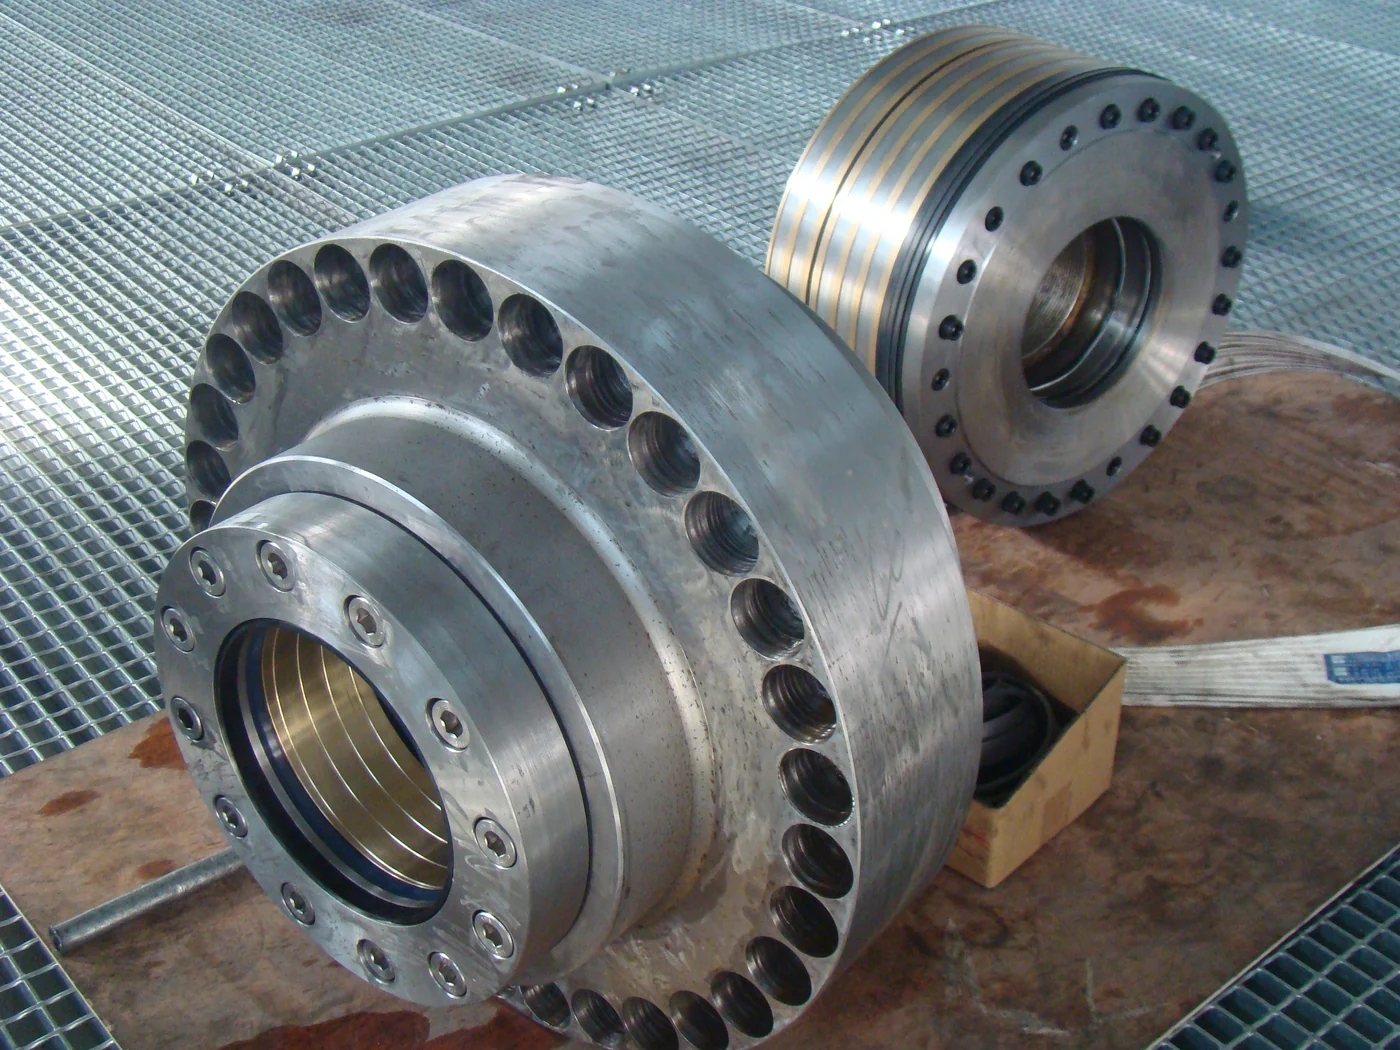
Fiabilité et étude des vérins de remplacement
Pour un vérin existant, les antécédents de service, fuites, réparations ou changements de charges et de conditions de travail permettent de replacer les plans dans leur contexte. L’étude peut concerner les joints, la tige, l’alésage, le guidage, l’alignement, les matériaux, les soudures et le plan d’inspection. Un essai de pression habituel ne garantit pas à lui seul une durée de vie déterminée.
Une proposition de remplacement ou d’amélioration distingue les interfaces à conserver des modifications envisagées. L’approbation des plans, les prototypes ou premières pièces, les essais de réception, la documentation et la maîtrise des modifications sont convenus avant production. Les plans sont nécessaires pour chiffrer et fabriquer des vérins de remplacement (en anglais).
Préparation de la fabrication
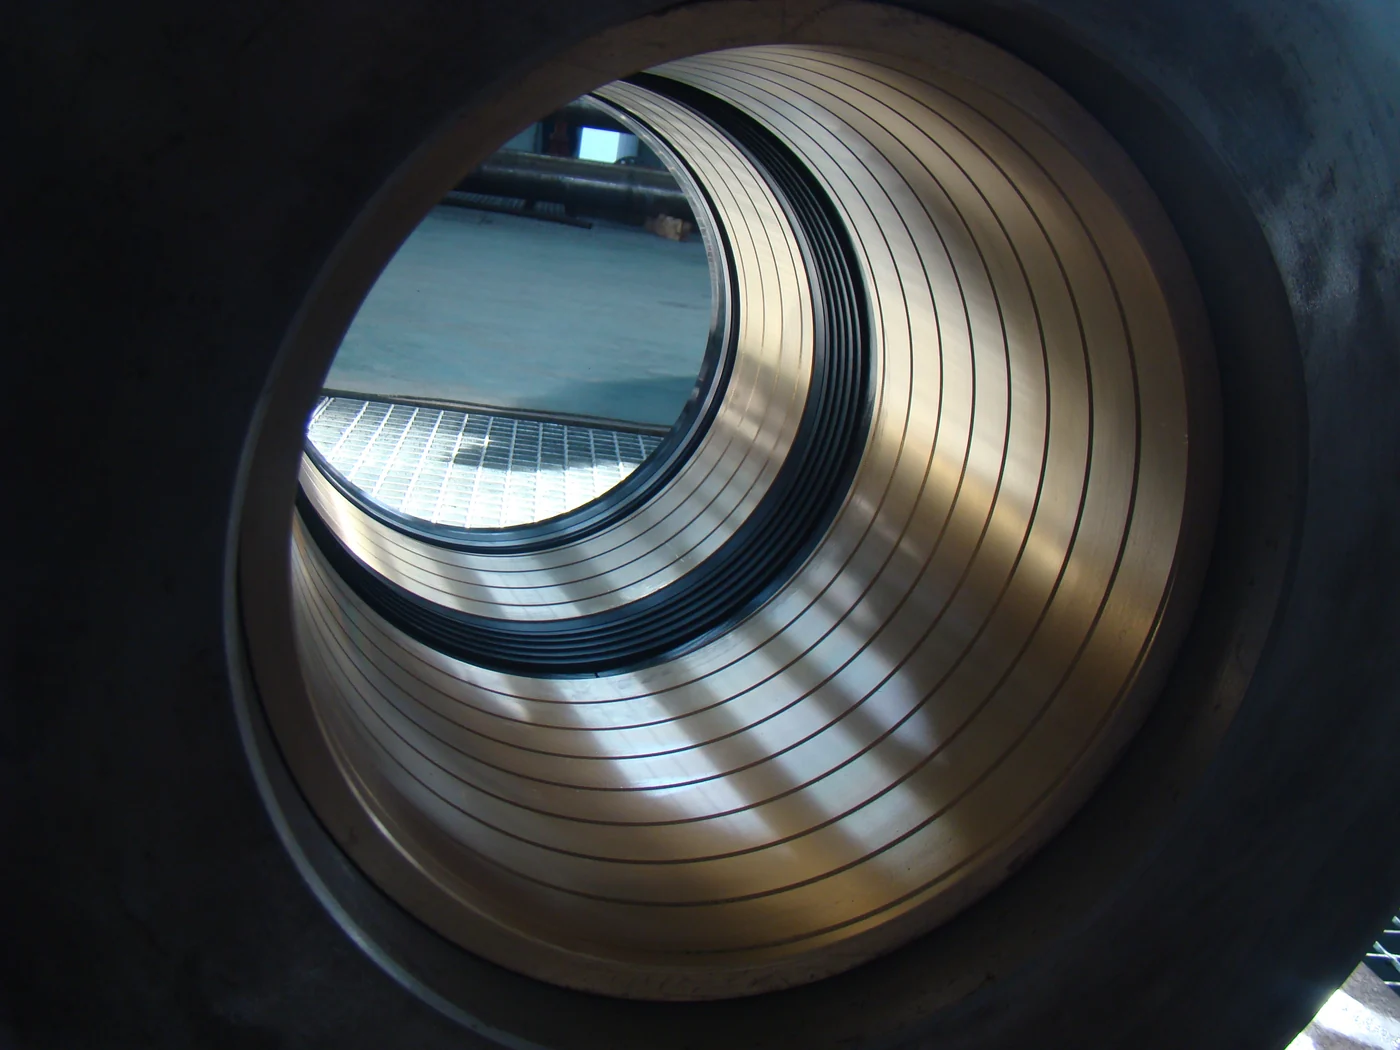
Pour les vérins, les moyens comprennent le honage de précision, l’usinage CNC et cinq axes, le soudage robotisé, l’assemblage et les essais de pression. Pour les tubes : recuit brillant, soudage laser et TIG à l’argon, étirage à froid en ligne, cintrage CNC, formage d’extrémités et fabrication d’ensembles. Le choix de la gamme de fabrication dépend de la spécification approuvée et de la quantité commandée.
Consultez les vérins hydrauliques sur mesure et les tubes de précision.
Vidéos d’inspection et de production de tubes inox
Ces vidéos d’atelier présentent des méthodes d’inspection distinctes et des équipements de production. Elles ne constituent pas une succession de contrôles appliqués à un même tube. Les explications sont en français ; les vidéos originales sont conservées sans modification.
Contrôle du diamètre intérieur et extérieur
Contrôle de l’alésage avec un tampon lisse ENTRE (GO)
5 secondes · Vidéo d’atelier sans son.
Le contrôle vérifie si l’alésage accepte le tampon spécifié selon la procédure convenue. Il s’agit d’un contrôle par limite d’acceptation, et non d’une lecture numérique du diamètre intérieur réel. La dimension du tampon et le critère d’acceptation suivent le plan et le plan de contrôle approuvés.
Mesure laser en ligne du diamètre extérieur
10 secondes · Vidéo d’atelier sans son.
La mesure laser sans contact contrôle le diamètre extérieur pendant la production. L’exactitude de mesure peut atteindre 0,01 mm, selon les dimensions du tube, le réglage de l’équipement et les conditions d’inspection. Cette capacité n’est pas une tolérance dimensionnelle universelle du produit : les tolérances sont définies séparément sur le plan approuvé.
Les vérifications d’étalonnage ou de référence, les limites d’acceptation et les enregistrements sont convenus pour la commande.
Démonstration de mesure pneumatique de tubes
24 secondes · Vidéo d’atelier sans son.
La caractéristique mesurée, les références et les limites d’acceptation sont définies dans le plan de contrôle. Les chiffres affichés ne prouvent pas à eux seuls l’état d’étalonnage, la conformité du produit ou une tolérance universelle.
Vue d’ensemble des équipements de production de tubes
13 secondes · Vidéo d’atelier sans son.
Deux extraits de la même vidéo originale donnent un aperçu des équipements. Ils n’établissent pas un cycle de traitement, une atmosphère, une plage de température ou une capacité de production particulière. La gamme de fabrication, l’état de livraison, le traitement thermique éventuel et les documents requis sont définis dans la spécification d’achat.
Découvrez aussi les vidéos de cintrage, formage de serpentins et coupe à longueur.
Inspection, essais et traçabilité
- Certificats matière, enregistrements de coulée et traçabilité adaptée au projet.
- Contrôles dimensionnels par machine à mesurer tridimensionnelle, calibres et autres instruments selon les plans approuvés.
- Inspection visuelle et contrôles non destructifs des soudures lorsqu’ils sont spécifiés.
- Mesure d’état de surface des tiges, alésages et tubes.
- Inspection endoscopique et surveillance en ligne du cordon lorsque ces méthodes s’appliquent.
- Identification positive des matériaux, courants de Foucault et essais hydrostatiques ou pneumatiques selon les exigences du produit.
- Inspection tierce demandée par le client et points d’arrêt définis.
Certificats, rapports d’inspection, procès-verbaux d’essais et plans pour approbation sont coordonnés avec la commande. Les devis comprennent tous les frais de certificats. Les clients peuvent inspecter les vérins à l’usine à tout moment pendant la fabrication et avant expédition ; l’accès est organisé par e-mail. Les rapports demandés peuvent être fournis après livraison. Les inspections devant intervenir en cours de fabrication sont convenues avant l’étape correspondante.
Reproductibilité entre lots de tubes
Un échantillon conforme est un point de départ, pas une spécification complète pour les commandes futures. La révision du plan, la nuance, le procédé et les caractéristiques à maintenir sont convenus : tolérances de diamètre et d’épaisseur, ovalisation, rectitude, composition, traitement thermique, état recuit brillant, propreté et conditionnement.
Les méthodes de contrôle, l’échantillonnage ou les contrôles à 100 % lorsqu’ils sont exigés, les limites d’acceptation, les enregistrements et l’approbation des premières pièces sont définis pour la commande. Les modifications de matériau, de source, de procédé, de dimensions, de surface ou d’inspection nécessitant l’accord écrit du client sont également identifiées avant mise en œuvre.
Relier le produit à sa documentation
Le marquage du tube, de la couronne, de la pièce ou de l’emballage doit être relié à la coulée ou au lot, au certificat matière et aux résultats d’inspection correspondants. L’identification est préservée selon la procédure convenue pendant la coupe, la transformation et le conditionnement. Une traçabilité par coulée ou lot n’est pas une traçabilité individuelle par numéro de série.
Le certificat matière requis, le type de document EN 10204, les résultats dimensionnels et les procès-verbaux d’essais sont examinés au stade du devis. La participation d’un tiers et les liens entre documents et produits sont confirmés dans le périmètre de commande ; une référence de norme ne remplace pas un plan qualité.
Suivi des anomalies
En cas d’anomalie à la réception ou en service, contactez-nous par e-mail. La référence de commande, la pièce et la révision du plan, l’identification du lot, les résultats d’inspection et la description du problème facilitent l’analyse. Conservez l’identification et les enregistrements des pièces concernées. Les mesures de sécurisation, le traitement des pièces, retours et actions correctives sont convenus selon les conditions de commande.
Approbation de la commande et lancement de la production
Pour les vérins, JW prépare une proposition et un devis à partir de vos plans, puis fournit les plans détaillés après commande. La production commence uniquement après leur approbation. Pour les pièces tubulaires, des échantillons gratuits conformes à vos exigences sont fournis après commande ; la série commence après leur approbation. Consultez les processus de commande et d’approbation.
Devis et conditions commerciales
Nos devis comprennent les produits et accessoires, y compris les joints des vérins hydrauliques, tous les frais de certificats et le transport jusqu’à la destination indiquée. L’offre écrite précise les conditions de livraison ainsi que la répartition des droits et taxes à l’importation. L’inclusion du transport ne signifie pas une livraison DDP sans conditions dans tous les pays.
Pour les produits sur mesure, les modalités habituelles sont 30 % d’acompte et 70 % réglés avant expédition. Vous pouvez demander un devis dans toute devise et dans le format de votre choix. Indiquez vos exigences particulières dans votre demande. Consultez les conditions de devis et de paiement.
Questions fréquentes
Pouvez-vous examiner mes plans ?
Oui. L’étude peut couvrir la faisabilité, les informations à clarifier, les exigences d’inspection et la gamme de fabrication.
Puis-je demander des rapports d’inspection et d’essais ?
Oui. Les documents et critères d’acceptation sont définis au stade du devis et intégrés à la spécification de commande.
Comment lancer une étude technique ?
Vous pouvez nous adresser votre demande sous la forme qui vous convient. Les plans de conception sont nécessaires pour établir un devis et fabriquer des produits sur mesure. Il est inutile de recopier les informations déjà présentes sur les plans. Les conditions de fonctionnement, l’environnement de service et la fréquence d’utilisation constituent des renseignements complémentaires utiles, si vous en disposez. Écrivez à info@jwindustrialsolutions.com ; un spécialiste assurera le suivi par e-mail.
Cette démarche s’applique aussi aux tubes pour échangeurs et tubes en U. Les clients européens peuvent consulter les informations documentaires régionales (en anglais).