Engineering, Fertigung und Qualitätssicherung
JW Industrial Solutions begleitet industrielle Projekte von der Spezifikationsprüfung über Fertigung und Inspektion bis zu Dokumentation und Lieferung. Dies gilt für kundenspezifische Hydraulikzylinder, Präzisionsrohre aus Edelstahl und Nickellegierungen sowie Rohrbauteile nach Zeichnung. Abmessungen, Werkstoffe, Prüfungen und Aufzeichnungen werden vor Produktionsbeginn vereinbart.
Prüfung von Zeichnungen und Spezifikationen
Ausgangspunkt sind die Konstruktionszeichnungen des Kunden. Betriebsbedingungen, Einsatzumgebung und Nutzungshäufigkeit sind hilfreiche ergänzende Informationen, sofern verfügbar. Beim Zylinder kann die Prüfung Bohrung, Kolbenstange, Hub, Druck, Befestigung, Geschwindigkeit, Arbeitszyklus, Dichtungen und Beschichtungen umfassen. Bei Rohren werden beispielsweise Werkstoff, Norm, Außendurchmesser, Wanddicke, Oberfläche, durchgehende Länge, Bearbeitung, Druck, Temperatur und Sauberkeit berücksichtigt.
Je nach Projekt gehören 2D-/3D-Freigabezeichnungen, Herstellbarkeitsprüfung, Prototypen und Validierung vor Serienbeginn zum Umfang. Anforderungen mit Einfluss auf Kosten, Lieferzeit, Prüfung oder Dokumentation werden vor Produktionsfreigabe geklärt. Es ist kein zusätzliches Formular erforderlich, das Angaben aus den Zeichnungen wiederholt.
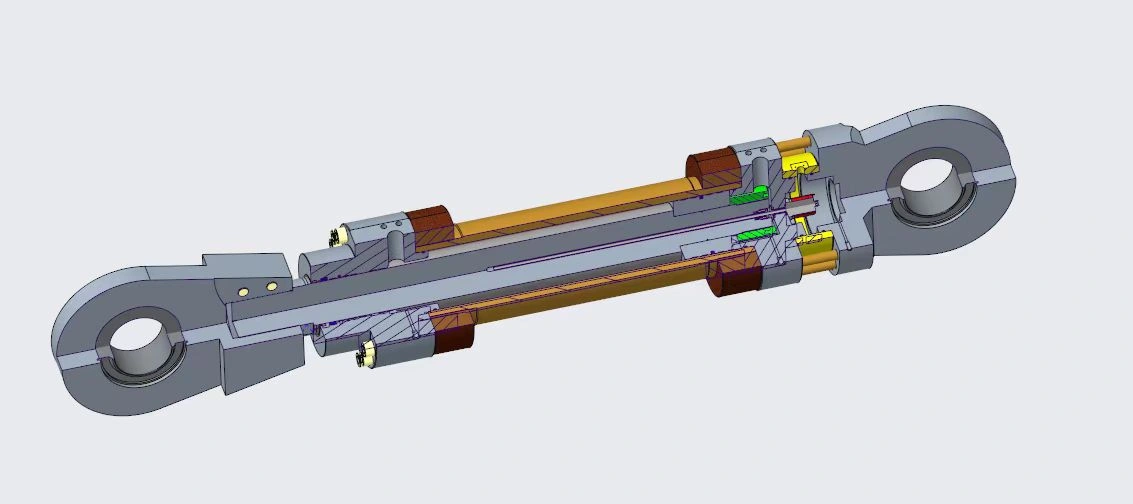
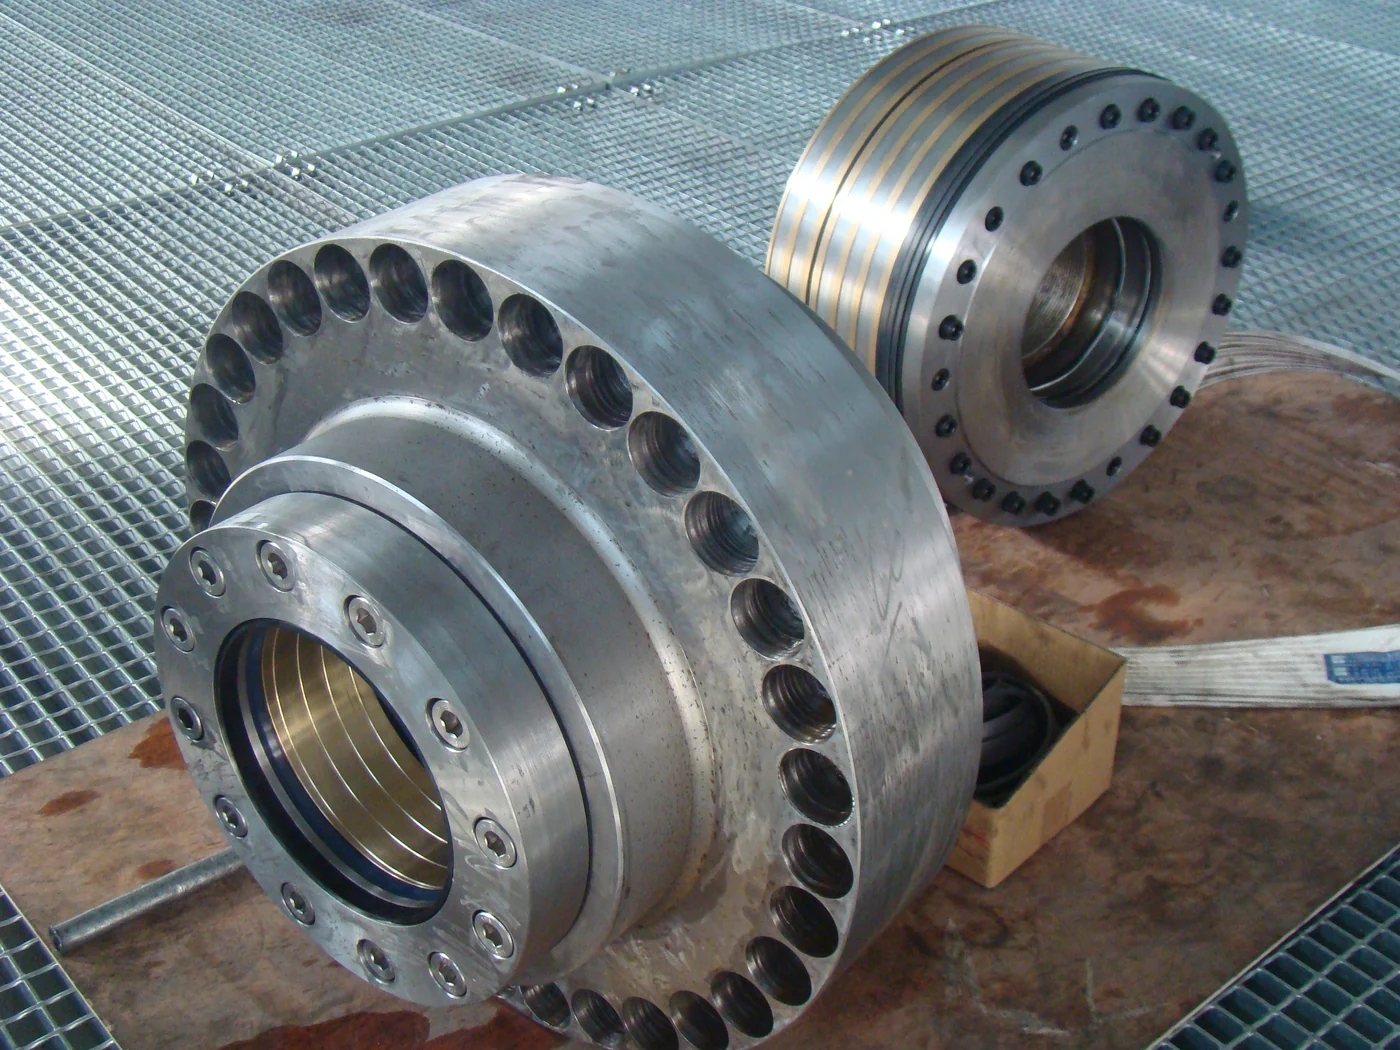
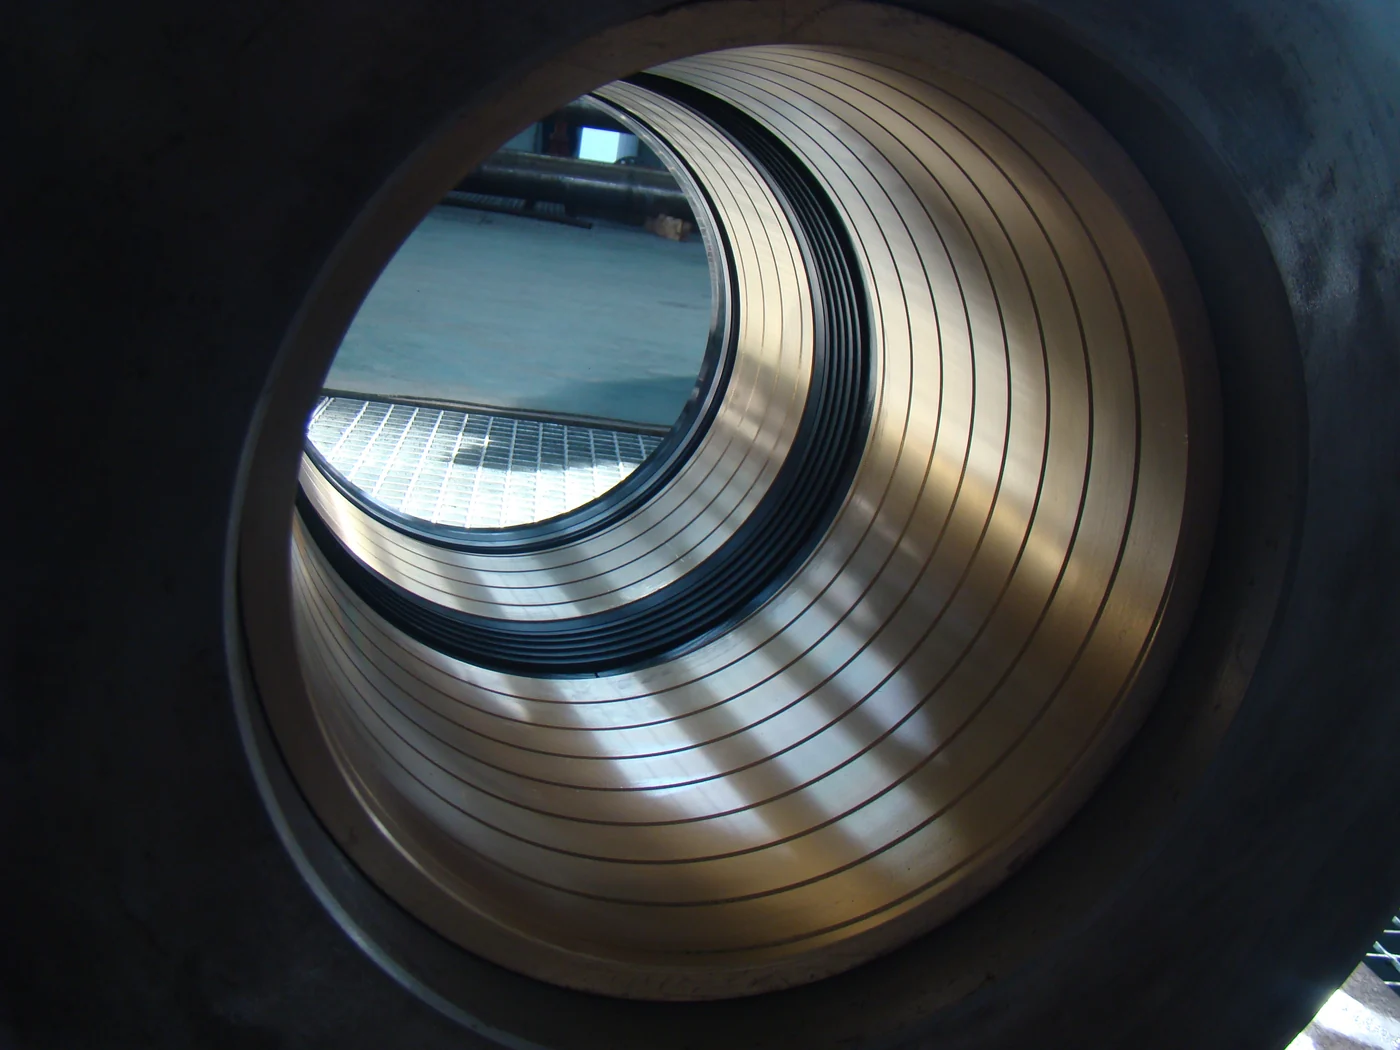
Zuverlässigkeit und Prüfung von Ersatzzylindern
Bei einem vorhandenen Zylinder helfen Einsatzhistorie, Leckagen, frühere Reparaturen sowie geänderte Lasten oder Betriebsbedingungen, die Zeichnungen einzuordnen. Die Prüfung kann Dichtsystem, Kolbenstange, Bohrung, Führung, Ausrichtung, Werkstoffe, Schweißnähte und Prüfplan berücksichtigen. Eine übliche Druckprüfung allein garantiert keine bestimmte Lebensdauer.
Bei Ersatz- oder Verbesserungsvorschlägen werden beizubehaltende Schnittstellen von vorgeschlagenen Konstruktionsänderungen unterschieden. Zeichnungsfreigabe, Muster oder Erstteile, Abnahmeprüfungen und Änderungslenkung werden vor Fertigungsbeginn abgestimmt. Konstruktionszeichnungen sind für die Angebotserstellung und Fertigung von Ersatzzylindern (Englisch) erforderlich.
Fertigungsplanung
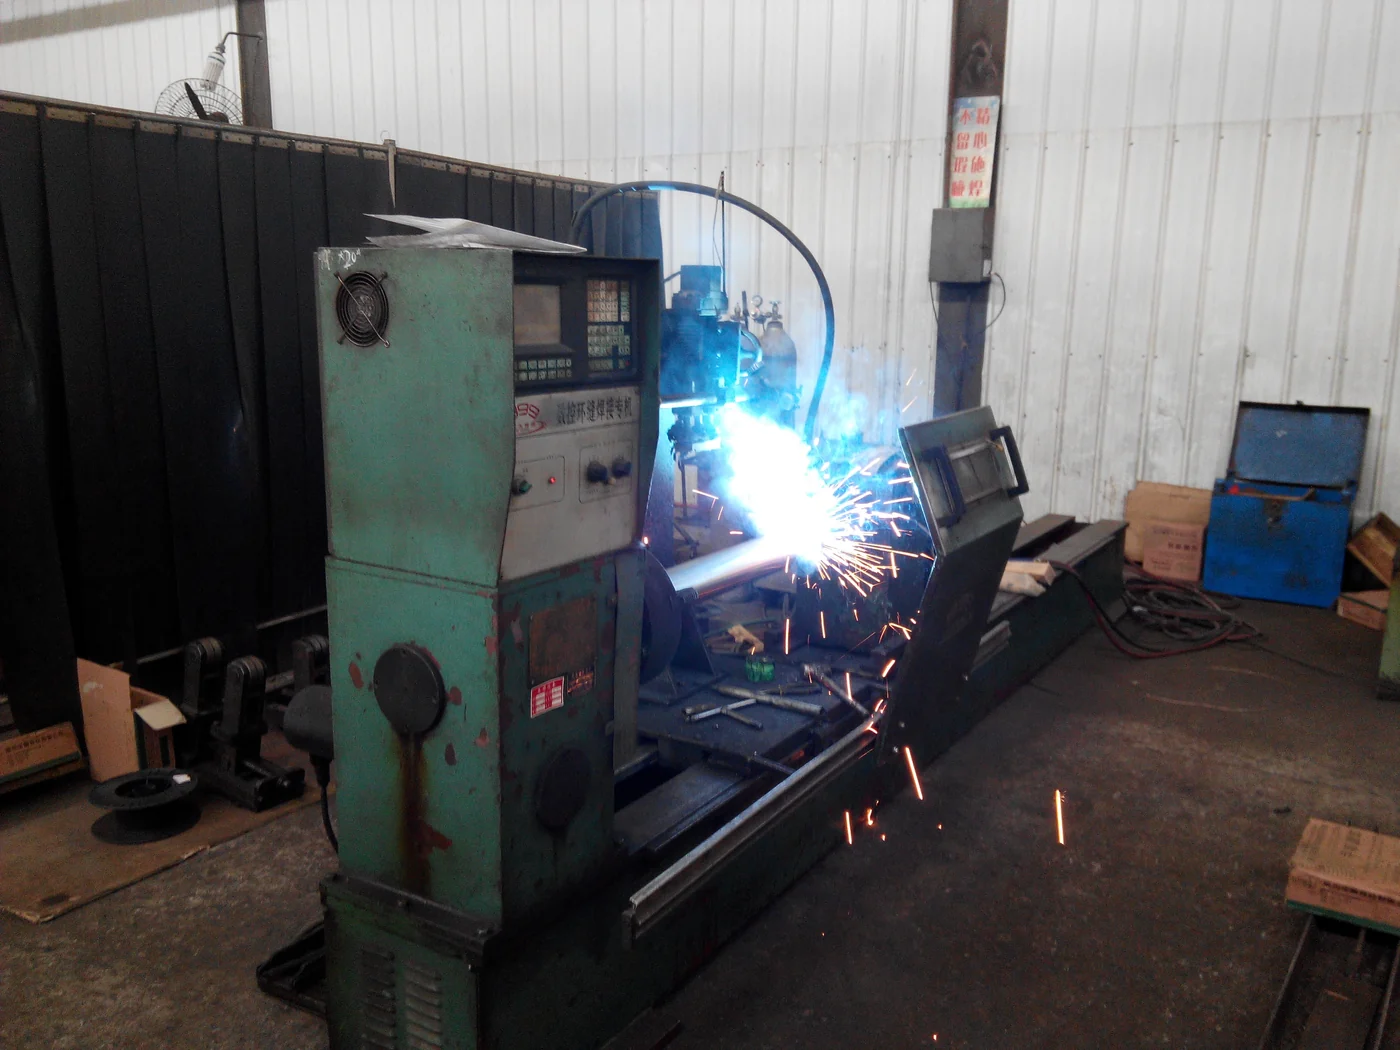
Bei Zylindern umfassen die Möglichkeiten Präzisionshonen, CNC- und Fünf-Achs-Bearbeitung, Roboterschweißen, Montage und Druckprüfung. Bei Rohren gehören Blankglühen, Laser- und WIG-Schweißen, Inline-Kaltziehen, CNC-Biegen, Endenumformung und Baugruppenfertigung dazu. Die gewählte Route richtet sich nach freigegebener Spezifikation und Auftragsmenge.
Siehe kundenspezifische Hydraulikzylinder und Präzisionsrohre.
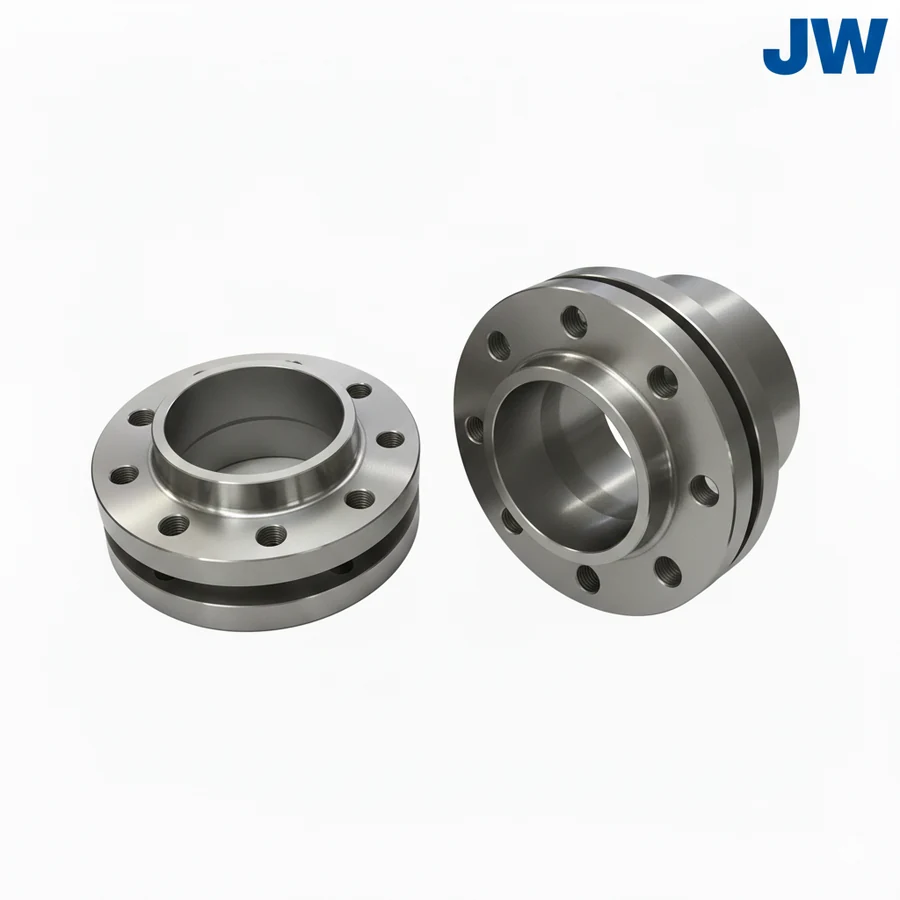
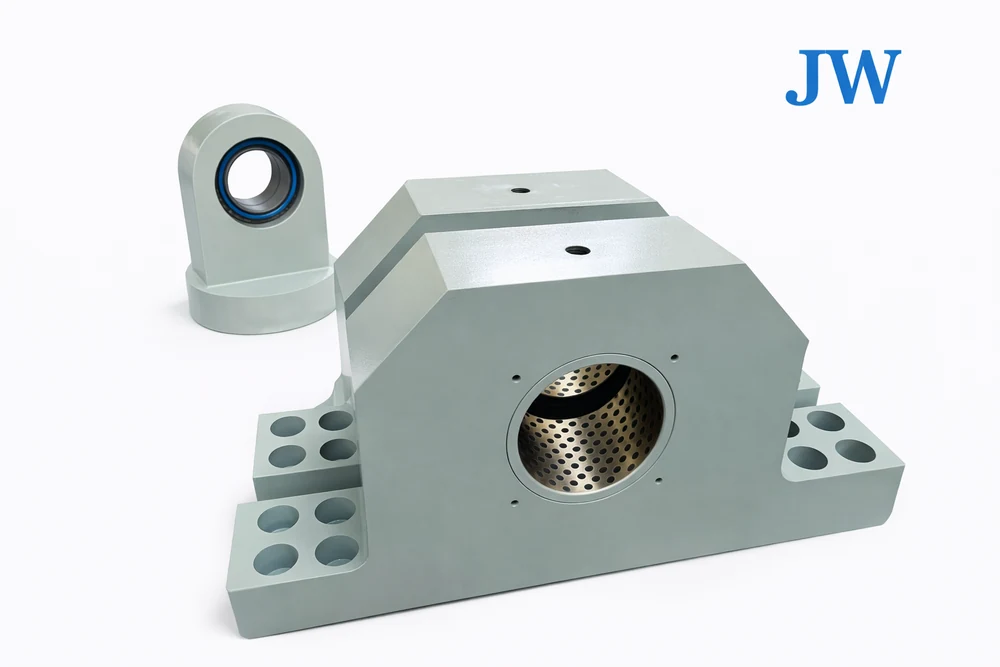
Zylinderkomponenten und Befestigungsschnittstellen
Die Beispiele veranschaulichen Komponenten und Schnittstellen für die technische Abstimmung; sie sind keine projektspezifischen Spezifikationen.
Videos zur Prüfung und Fertigung von Edelstahlrohren
Diese Werkstattvideos zeigen unterschiedliche Prüfmethoden und Fertigungsanlagen. Es handelt sich nicht um aufeinanderfolgende Prüfungen am selben Rohr. Die Erläuterungen sind deutsch; die Originalvideos bleiben unverändert.
Prüfung von Innen- und Außendurchmesser
Prüfung der Rohrbohrung mit einem Gutlehrdorn
5 Sekunden · Werkstattvideo ohne Ton.
Die Prüfung zeigt, ob die Rohrbohrung den festgelegten Gutlehrdorn nach dem vereinbarten Verfahren aufnimmt. Dies ist eine Grenzprüfung mit Gut-/Nichtgut-Ergebnis, keine numerische Messung des tatsächlichen Innendurchmessers. Lehrmaß und Abnahmekriterium richten sich nach freigegebener Zeichnung und Prüfplan. Das Video zeigt keine zusätzliche Ausschusslehrenprüfung.
Inline-Lasermessung des Rohr-Außendurchmessers
10 Sekunden · Werkstattvideo ohne Ton.
Die berührungslose Lasermessung überwacht den Außendurchmesser während der Fertigung. Die Messgenauigkeit kann bis zu 0,01 mm erreichen, abhängig von Rohrabmessung, Geräteeinstellung und Prüfbedingungen. Diese Fähigkeit ist keine allgemeine Maßtoleranz des Produkts; Produkttoleranzen werden separat in der freigegebenen Zeichnung definiert.
Kalibrier- oder Referenzprüfungen, Abnahmegrenzen und Prüfaufzeichnungen werden für den Auftrag vereinbart.
Demonstration der pneumatischen Rohrmessung
24 Sekunden · Werkstattvideo ohne Ton.
Messmerkmal, Referenzeinstellungen und Abnahmegrenzen werden im Prüfplan festgelegt. Anzeigewerte allein belegen weder Kalibrierstatus noch Produktkonformität oder eine allgemeine Toleranz.
Überblick über Anlagen zur Rohrfertigung
13 Sekunden · Werkstattvideo ohne Ton.
Zwei Ausschnitte derselben Quelle geben einen Überblick über die Anlage. Sie belegen keinen bestimmten Behandlungszyklus, keine Atmosphäre, keinen Temperaturbereich und keine Produktionskapazität. Fertigungsroute, Lieferzustand, gegebenenfalls Wärmebehandlung und erforderliche Nachweise werden in der Bestellspezifikation festgelegt.
Weitere Beispiele bieten die Videos zu Rohrbiegen, Formen von Rohrschlangen und Ablängen.
Inspektion, Prüfung und Rückverfolgbarkeit
- Werkstoffzeugnisse, Schmelzennachweise und projektbezogene Rückverfolgbarkeit.
- Maßprüfung mit Koordinatenmessmaschine, Lehren und weiteren Messmitteln gegen freigegebene Zeichnungen.
- Sichtprüfung und zerstörungsfreie Schweißnahtprüfung, sofern spezifiziert.
- Oberflächenmessung an Kolbenstangen, Bohrungen und Rohren.
- Endoskopische Inspektion und Inline-Schweißnahtüberwachung, soweit anwendbar.
- Werkstoffidentifizierung, Wirbelstromprüfung sowie hydrostatische oder pneumatische Prüfung gemäß Produktanforderung.
- Kundenseitig angeforderte Fremdinspektionen und definierte Haltepunkte.
Zertifikate, Prüfberichte, Prüfaufzeichnungen und Freigabezeichnungen werden mit dem Auftrag abgestimmt; sämtliche Zertifikatskosten sind im Angebot enthalten. Kunden können die Zylinderqualität jederzeit während der Fertigung und vor Versand im Werk prüfen. Der Zugang wird per E-Mail abgestimmt. Nach Lieferung können gewünschte Berichte bereitgestellt werden. Prüfungen während der Fertigung werden vor der entsprechenden Phase vereinbart.
Wiederholbare Qualität über mehrere Rohrchargen
Ein konformes Muster ist ein Ausgangspunkt, keine vollständige Spezifikation für Wiederholaufträge. Zeichnungsrevision, Werkstoff, Fertigungsroute und konstant zu haltende Merkmale werden festgelegt: Durchmesser- und Wanddickentoleranzen, Ovalität, Geradheit, Zusammensetzung, Wärmebehandlung, blankgeglühte Oberfläche, Sauberkeit und Verpackung.
Prüfmethoden, Stichproben oder geforderte Vollprüfungen, Abnahmegrenzen, Aufzeichnungen und Erstteilfreigabe werden auftragsbezogen definiert. Ebenso wird festgelegt, welche Änderungen an Werkstoff, Bezugsquelle, Bearbeitung, Abmessungen, Oberfläche oder Prüfumfang vor Umsetzung schriftlich vom Kunden freigegeben werden müssen.
Produkt und Dokumentation eindeutig verknüpfen
Die Kennzeichnung von Rohr, Coil, Bauteil oder Verpackung muss gemäß Vereinbarung zur betreffenden Schmelze oder Charge, zum Werkstoffzeugnis und zu den Prüfergebnissen führen. Die Zuordnung wird beim Ablängen, Bearbeiten und Verpacken entsprechend dem abgestimmten Verfahren erhalten. Schmelzen- oder Chargenrückverfolgbarkeit ist nicht gleichbedeutend mit einer individuellen Seriennummer für jedes Teil.
Der benötigte Werkstoffnachweis, die Dokumentart nach EN 10204, Maßergebnisse und Prüfaufzeichnungen werden während der Angebotserstellung geprüft. Beteiligung Dritter und Dokumentenverknüpfung werden im Auftragsumfang bestätigt; eine Normnummer ersetzt keinen Qualitätsplan.
Technische Klärung bei Abweichungen
Bei Wareneingangs- oder Betriebsproblemen kontaktieren Sie info@jwindustrialsolutions.com. Bestellreferenz, Teil und Zeichnungsrevision, Chargenkennung, Prüfergebnisse und Problembeschreibung unterstützen die Bewertung. Bewahren Sie Kennzeichnungen und Aufzeichnungen der betroffenen Teile auf. Eingrenzung, weitere Verwendung, Rücksendung und Korrekturmaßnahmen werden gemäß den Auftragsbedingungen abgestimmt.
Freigabe und Produktionsbeginn
Bei Hydraulikzylindern erstellt JW auf Basis Ihrer Zeichnungen einen Lösungsvorschlag und ein Angebot. Nach Bestellung folgen detaillierte Zeichnungen; die Fertigung beginnt erst mit Ihrer Freigabe. Bei Rohrbauteilen stellt JW nach Bestellung kostenlose Muster nach Ihren Anforderungen bereit; die Serienfertigung beginnt erst nach Musterfreigabe. Siehe Bestell- und Freigabeabläufe.
Unsere Angebote enthalten die Produkte und Zubehörteile – bei Hydraulikzylindern auch die Dichtungen –, sämtliche Zertifikatskosten und den Transport zum im Angebot genannten Bestimmungsort. Lieferbedingungen und die Zuständigkeit für Einfuhrzölle und Steuern werden im schriftlichen Angebot festgelegt. Eingeschlossene Transportkosten bedeuten kein uneingeschränktes weltweites DDP-Angebot.
Die üblichen Zahlungsbedingungen für kundenspezifische Produkte sind 30 % Anzahlung und 70 % vor Versand. Angebote sind in jeder gewünschten Währung und in Ihrem benötigten Format möglich. Besondere Anforderungen können Sie in Ihrer Anfrage angeben. Weitere Informationen finden Sie unter Angebots- und Zahlungsbedingungen.
Häufige Fragen
Kann JW meine vorhandenen Zeichnungen prüfen?
Ja. Die Prüfung kann Herstellbarkeit, zu klärende Angaben, Prüfvorgaben und geeignete Fertigungswege umfassen.
Können Prüf- und Inspektionsberichte mitgeliefert werden?
Ja. Dokumente und Abnahmekriterien werden während der Angebotserstellung definiert und in die Auftragsspezifikation übernommen.
Wie beginne ich die technische Prüfung?
Sie können Ihre Anfrage in jedem gewünschten Format senden. Für die Angebotserstellung und Fertigung kundenspezifischer Produkte sind Konstruktionszeichnungen erforderlich. Angaben, die bereits in den Zeichnungen stehen, müssen Sie nicht nochmals auflisten. Betriebsbedingungen, Einsatzumgebung und Nutzungshäufigkeit sind hilfreiche ergänzende Informationen, sofern verfügbar. Schreiben Sie an info@jwindustrialsolutions.com; eine zuständige Fachperson begleitet Ihre Anfrage per E-Mail.
Diese Qualitätsplanung gilt auch für Wärmetauscherrohre und U-Rohre. Europäische Kunden finden weitere Informationen zur regionalen Dokumentation (Englisch).